芯轴拔长工艺对空心轴锻件组织与壁厚的影响
空心轴锻件成型区别于实心轴锻件的核心工序是芯轴拔长,这一步直接决定锻件内孔轮廓、壁厚均匀性以及内部金属组织状态。普通实心轴依靠自由拔长完成变形,而空心坯料在无支撑状态下拔长,容易出现内孔塌陷、壁厚偏薄、内壁折叠等问题,芯轴作为内部支撑载体,约束金属流动方向,让内外壁同步发生塑性变形,以此获得结构稳定、组织致密的空心轴毛坯。
芯轴拔长前的镦粗与冲孔工序是基础。镦粗用来压实钢坯心部,降低铸态疏松;冲孔形成初始内孔,冲孔直径、冲头端面形式会影响孔口质量,如果冲孔工艺控制不当,孔壁会出现撕裂、毛刺,后续拔长过程缺陷会被拉长延展,留在成品锻件内壁。冲孔完成之后清理孔口,去除撕裂毛刺,再套入芯轴开展拔长。拔长过程中控制单次压下量、砧宽、翻转频次,使金属沿轴向延伸的同时,径向流动趋于均衡,减少单侧壁厚持续变薄。如果压下量分配失衡,坯料一侧变形量大,就会造成整根锻件壁厚差超标,后续加工余量难以补偿。
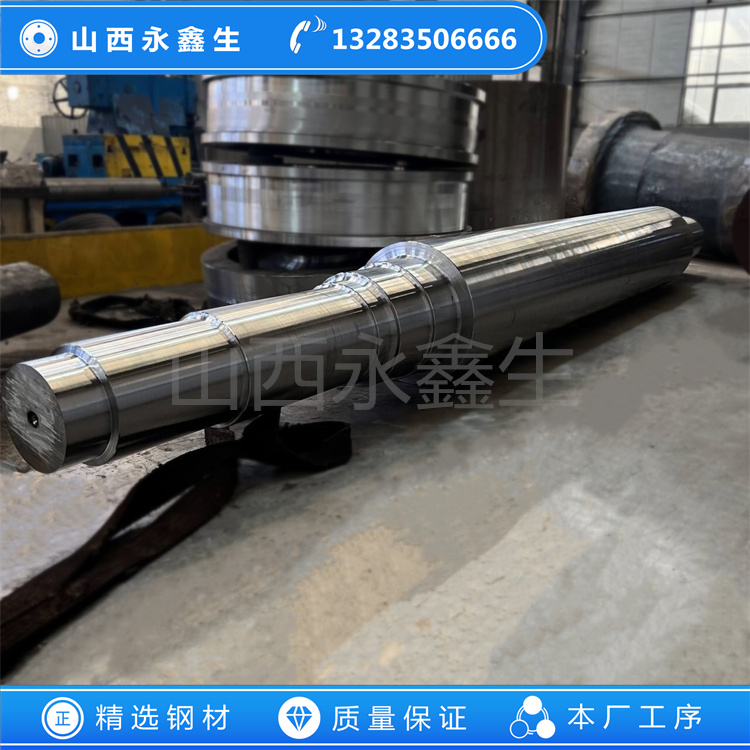
锻造流线在芯轴拔长过程重新排布,理想状态下流线沿着外壁、内壁平滑环绕延伸,在内孔壁保持连续。若芯轴润滑不足、拔长温度波动大,内壁金属流动受阻,会产生流线弯折、堆积,在交变载荷作用下,内壁位置更容易产生疲劳源。始锻与终锻温度区间需要严格管控,温度偏高容易造成晶粒粗大,温度偏低则金属塑性下降,内壁容易产生变形硬化与微裂纹。山西永鑫生重工在空心轴锻件芯轴拔长工序中,依据孔径、壁厚配比选用适配规格的芯轴,同步管控芯轴表面润滑,减少内壁拉伤,稳定金属流动状态。
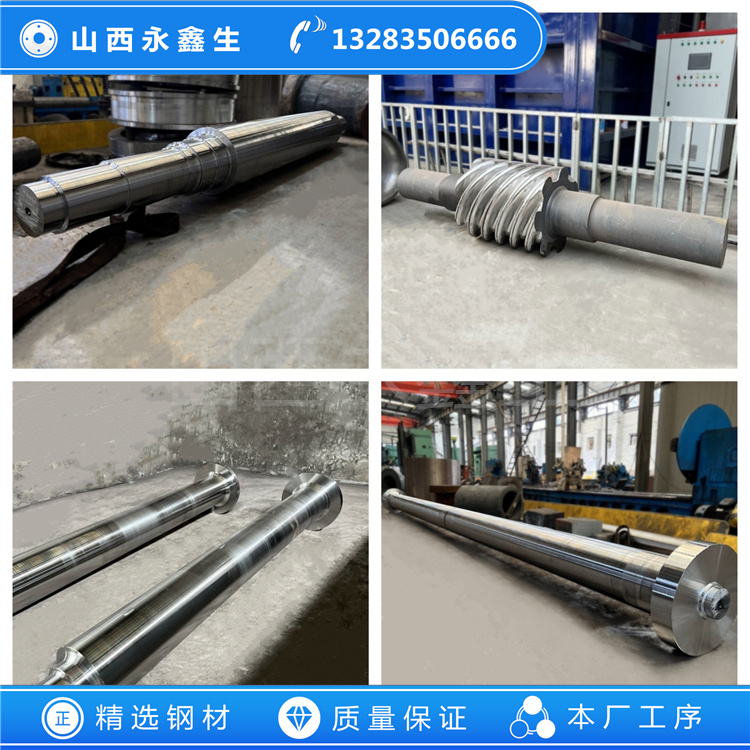
锻件完成芯轴拔长、滚圆整形之后,缓冷过程同样会影响壁厚稳定性。空心结构内外蓄热不同,冷却速率不一致,会产生不对称残余应力,引发孔形畸变,因此锻后采用缓冷坑缓慢降温,缩小内外温差。热处理不会改变芯轴拔长形成的流线分布与壁厚基础,但若毛坯本身壁厚偏差过大,热处理冷却不均会进一步放大形变,提升校正难度。
探伤检验需要重点关注内壁区域,常规外侧扫查很难完整覆盖孔壁浅层缺陷,需要调整探伤扫查方式,识别内壁折叠、夹杂、裂纹。金相取样可以观察内壁附近晶粒形态与流线走向,判断拔长变形是否充分。机加工阶段,壁厚不均匀的毛坯会增加切削难度,局部余量不足会无法去除内壁缺陷,余量过大又会破坏连续纤维组织。
空心轴锻件服役过程,扭转应力在壁厚层呈梯度分布,内壁往往承受较高切应力,内壁组织、壁厚均匀性直接影响承载上限。芯轴拔长作为空心锻造的核心工序,通过合理的工装搭配与变形参数控制,平衡壁厚精度、组织致密性与流线连续性。随着传动设备对减重与可靠性同步提出要求,芯轴拔长工艺的精细化调控,成为空心轴锻件制造过程持续优化的方向。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!