解析锻造破锤主轴锻件工艺,看懂冲击类轴锻件性能逻辑
锤式破碎设备依靠锤头高速击打物料完成破碎作业,破锤主轴承担扭矩传递,同时持续承接锤头回馈的冲击载荷,工况波动大,对锻件的韧性、抗疲劳能力都有较高要求,锻造破锤主轴锻件品质,是破碎设备稳定作业的基础。山西永鑫生重工深耕冲击类轴锻件锻造业务,针对破锤主轴载荷特征优化全流程工艺,从坯料验收至成品检验,依照行业规范管控锻件质量。
破锤主轴包含轴身、轴肩、轴头、锤盘安装段等结构,不同位置受力状态存在差异,轴肩过渡区域属于应力集中高发位置。铸态钢锭内部晶粒粗大,伴随疏松、成分偏析等固有缺陷,直接加工成型的轴件,在反复冲击载荷作用下容易萌生裂纹。锻造工艺通过外力驱动坯料产生塑性变形,重新排布内部金属组织,闭合微小孔隙,理顺金属纤维走向,让金属流线沿着主轴轴向连续延伸,提升锻件抗冲击疲劳能力,这也是锤破设备主轴大多选用锻件形式的主要原因。
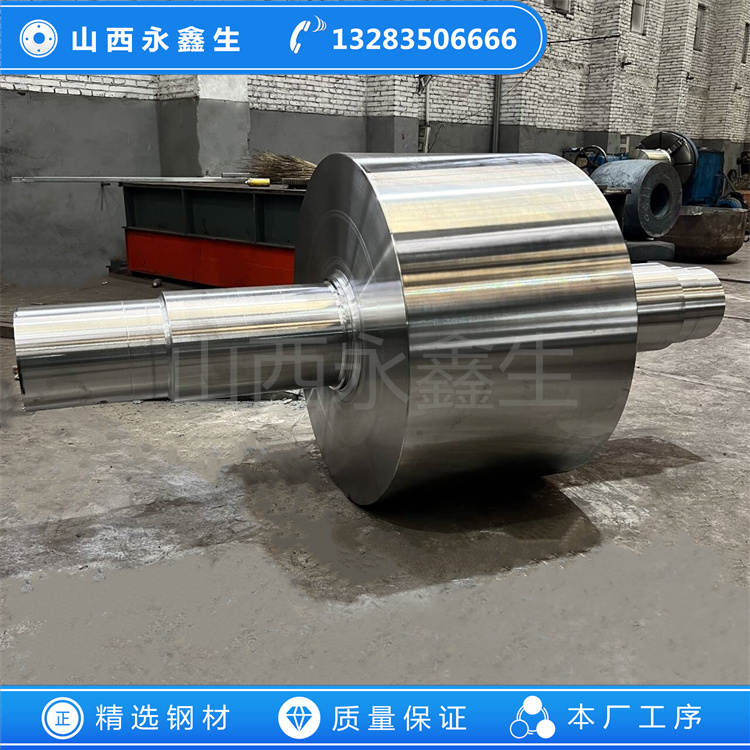
钢材热塑性会随温度改变,温度管控是锻造破锤主轴的核心控制点。坯料加热不能急速升温,防止坯料表里温差过大产生内部裂纹;保温时长结合坯料截面厚度设定,保证坯料受热均匀。始锻温度不宜过高,避免晶粒异常长大造成锻件韧性下降;终锻温度不能低于材料塑性区间下限,温度偏低时变形抗力上升,长轴锻件容易出现内部微裂纹与弯曲变形。山西永鑫生重工生产锻造破锤主轴锻件时,结合主轴总长、直径参数选用适配工装,分步完成轴身拔长、轴头聚料成型,减少台阶过渡位置成型缺陷。
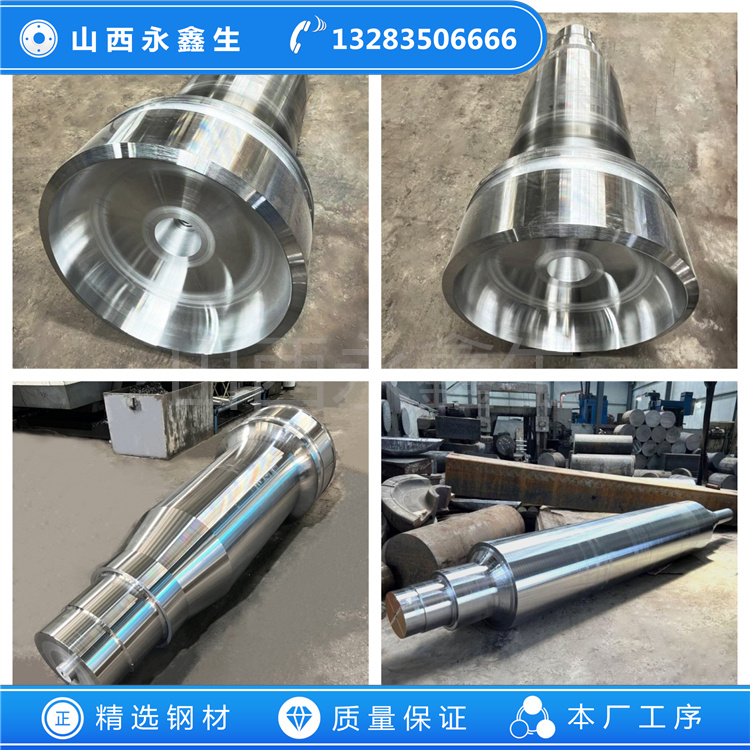
锻造成型毛坯需要规范缓冷,快速冷却会造成残余应力集中,给后续工序埋下隐患。热处理用于调整锻件综合力学性能,工艺方案按照工况和图纸指标选定。载荷平稳、冲击幅度较小的主轴,可选用正火加高温回火工艺,作用以均匀组织、降低硬度、方便切削加工为主;冲击频次高、载荷波动明显的主轴,多采用调质处理,优化强韧性配比,提升锻件耐受交变冲击的能力。热处理过程管控冷却介质与冷却节奏,规避热处理裂纹风险。
检验环节覆盖多项指标,外观排查表面折叠、磕碰损伤,核对毛坯外形尺寸;无损检测采用超声波探伤检查内部缺陷,磁粉探伤重点检查轴肩、圆弧过渡区域;理化试验测定硬度、抗拉强度、屈服强度、冲击功等参数,指标达标后方可交付精加工。精加工阶段合理设置切削参数,降低加工应力对锻件基体的影响,保证轴颈、键槽等关键配合位置精度。锻造破锤主轴锻件性能由多道工序共同支撑,持续稳定的工艺管控,可以减少组织性能波动,适配不同规格锤式破碎设备配套需求。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!