卷板机轴锻件的材料选择与力学性能控制要点
卷板机依靠辊轴转动施压,完成钢板的卷圆加工,卷板机轴锻件作为辊轴基体,持续承受扭转、弯曲以及接触挤压复合载荷,材料选型和力学性能管控,是锻件研发生产过程中的重点内容。材料选用不能只参考强度指标,还要结合设备吨位、板材厚度、连续作业时长、使用环境温度综合确定,合理选材能够减少锻件早期疲劳损伤,延长构件服役时间。
可供卷板机轴锻件选用的钢材种类较多,45 钢成本适中,切削加工性能良好,适合轻型卷板设备、低载荷间歇工况使用,但淬透性有限,大截面锻件截面性能差异较为明显;40Cr 淬透性优于 45 钢,经过调质处理后强度、韧性搭配均衡,是中小型卷板机轴锻件常用材料;42CrMo 添加钼元素,回火稳定性更好,高温工况下强度衰减幅度小,适合中重型卷板机;34CrNiMo6 镍铬钼系合金钢,淬透性强,厚截面锻件芯部也可以获得稳定组织,抗疲劳、抗冲击能力优异,多用于大规格重型卷板机主轴锻件。材料入库时,需要核对材质质保书,取样复检化学成分,确保合金元素含量在标准区间内,杜绝混料问题。
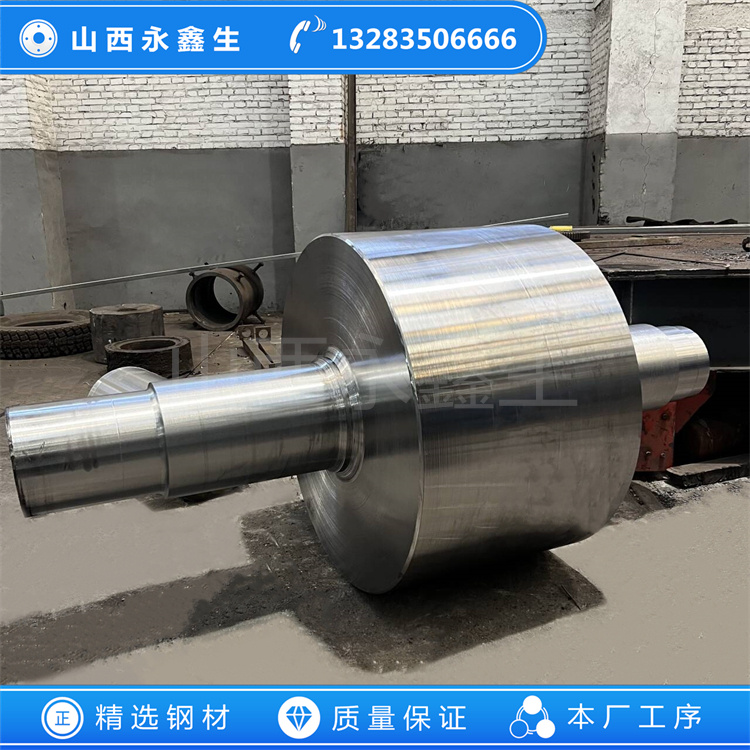
锻造过程对卷板机轴锻件力学性能起到重塑作用。铸态坯料晶粒粗大,内部存在疏松、气孔等冶金缺陷,经过锻压塑性变形,金属内部孔隙被压实,晶粒得到细化,金属流线顺着轴体轮廓连续延伸,受力方向和流线走向匹配,能够充分发挥材料本身的承载能力。如果锻造变形量不足,铸态组织无法充分破碎,锻件冲击韧性会明显下降;变形工艺不合理,还会出现流线紊乱、穿流等问题。山西永鑫生重工在卷板机轴锻件锻造生产时,根据锻件尺寸、材质设定锻造火次与变形量,把控锻造始锻温度和终锻温度,温度过高容易晶粒粗大,温度偏低则塑性变差,容易产生锻造裂纹。
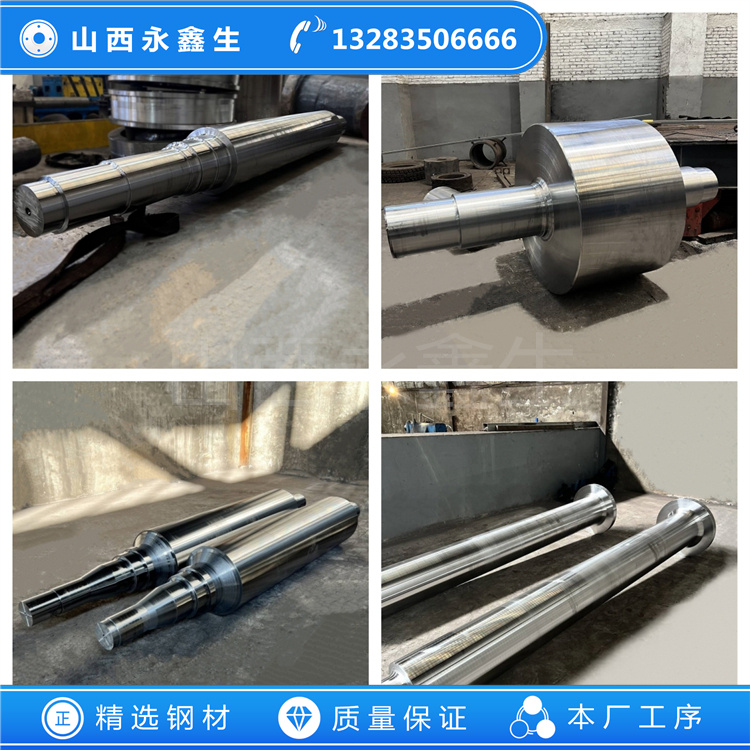
热处理是调整卷板机轴锻件力学性能的关键工序。调质处理是轴类锻件主流工艺,淬火获得马氏体组织,再高温回火得到回火索氏体,实现强度、塑性、韧性匹配。对于部分有表面耐磨需求的轴段,还可以在调质基础上增加表面淬火工序,提升轴颈位置表面硬度,降低运转摩擦磨损。热处理后取样加工拉伸试样、冲击试样,开展力学试验,检测抗拉强度、屈服强度、断后伸长率、冲击功等指标,各项指标满足技术协议要求方可流转下一工序。
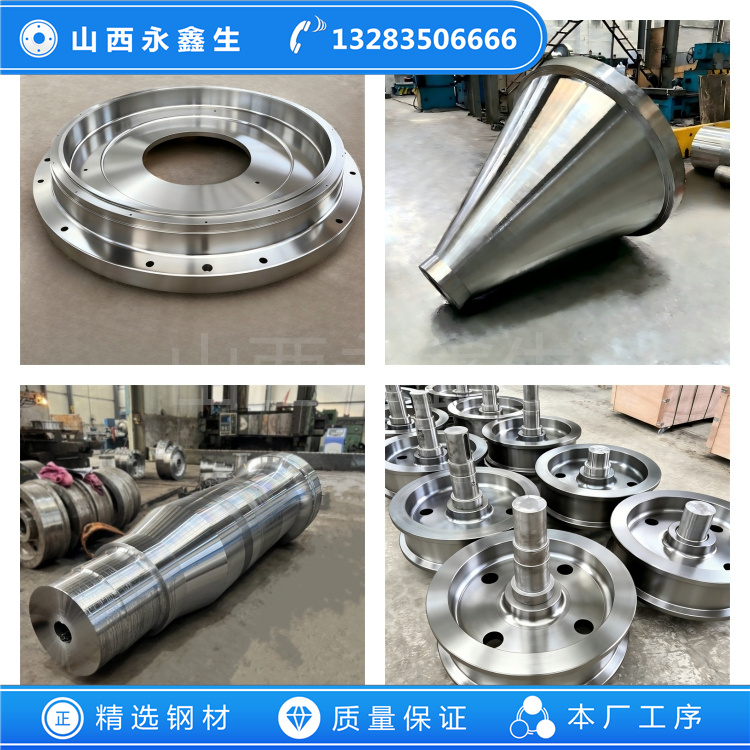
无损检测是验证锻件内部质量的重要手段。超声波探伤覆盖锻件全长,检测内部体积型缺陷;磁粉探伤重点检查台阶、圆角、轴颈等应力集中区域的表面和近表面缺陷。尺寸加工阶段严格控制形位公差,同轴度、圆跳动误差控制在图纸允许范围,表面粗糙度满足装配要求。卷板机轴锻件力学性能不是单一指标越高越好,需要兼顾强度与韧性平衡,避免强度过高韧性不足而脆断。山西永鑫生重工在卷板机轴锻件生产全流程落实检验,从原材料复检、锻造过程管控、热处理性能试验到探伤检测层层把关,让锻件力学性能稳定达标,适配不同工况卷板装备配套使用需求,为卷板设备安全运行提供可靠锻件支撑。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!