辊身主轴锻件:长周期运转辊系装备的基础锻坯
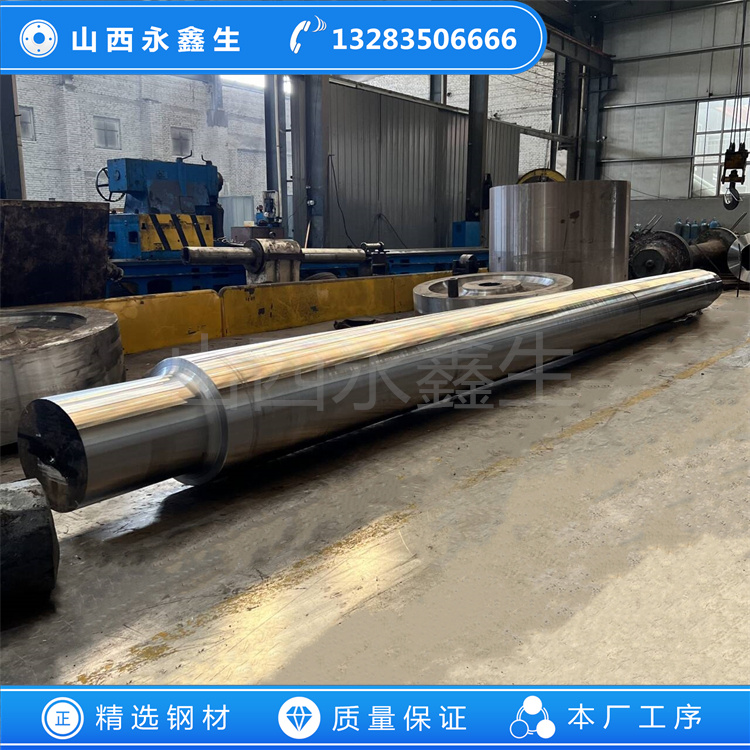
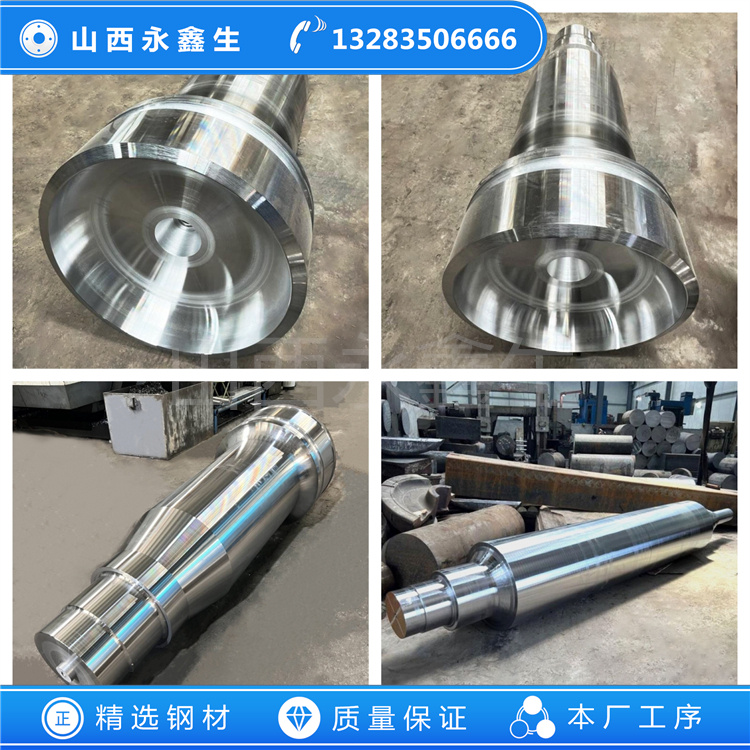
辊系装备是多条工业生产线的核心组成部分,辊身主轴锻件作为辊体的承载基体,既要传递动力扭矩,又要支撑辊身承受外部载荷,工况条件复杂,对锻件综合力学性能有着严格要求。辊身主轴锻件属于长轴类锻件,结构上分为辊身工作段和两端支撑轴颈,不同部位受力状态不一样,锻造和热处理工艺需要适配这种变截面结构特点。山西永鑫生重工专注各类长轴类锻件生产,辊身主轴锻件是常态化生产品类之一,按照客户图纸及技术协议组织锻造生产,落实各工序质量管控。
钢锭质量是辊身主轴锻件质量的源头。优质钢锭需要控制硫、磷有害元素含量,降低非金属夹杂物等级。夹杂物分布不均、尺寸偏大,会成为疲劳裂纹的萌生点,在交变载荷持续作用下逐步扩展,最终造成主轴失效。冶炼环节的精炼、真空处理,能够降低钢液气体含量,减少氢致裂纹风险。钢锭送达锻造车间后,先进行表面清理,打磨去除表面裂纹、氧化皮、结疤等缺陷,避免缺陷在锻造过程中被压入锻件内部。
锻造变形过程,持续改变钢锭内部的铸态组织。辊身主轴锻件成型一般经过多次火次锻造,先进行镦粗,改善钢锭轴向疏松,再分段拔长,逐步逼近产品轮廓。针对辊身和轴颈过渡的圆角位置,锻造操作中需要圆滑过渡,减少尖锐台阶带来的应力集中隐患。金属流线走向应顺着主轴受力方向延伸,合理的流线分布可以充分发挥材料本身的力学性能;流线切断、紊乱,会大幅降低锻件横向塑性与抗冲击能力。
热处理工序需要匹配辊身主轴锻件的材质和使用需求。调质处理是大多数辊身主轴锻件的基础热处理方案,通过调控淬火温度、回火温度,调整锻件硬度区间、冲击功、抗拉强度等指标。锻件在热处理加热阶段,如果升温过快,截面内外温差大,容易产生热应力,引发弯曲变形;冷却阶段冷却速率把控不当,会出现硬度梯度超标、组织不均匀等问题。对于尺寸规格偏大的辊身主轴锻件,截面厚度大,淬透难度更高,工艺方案需要提前核算,保证芯部组织达标。
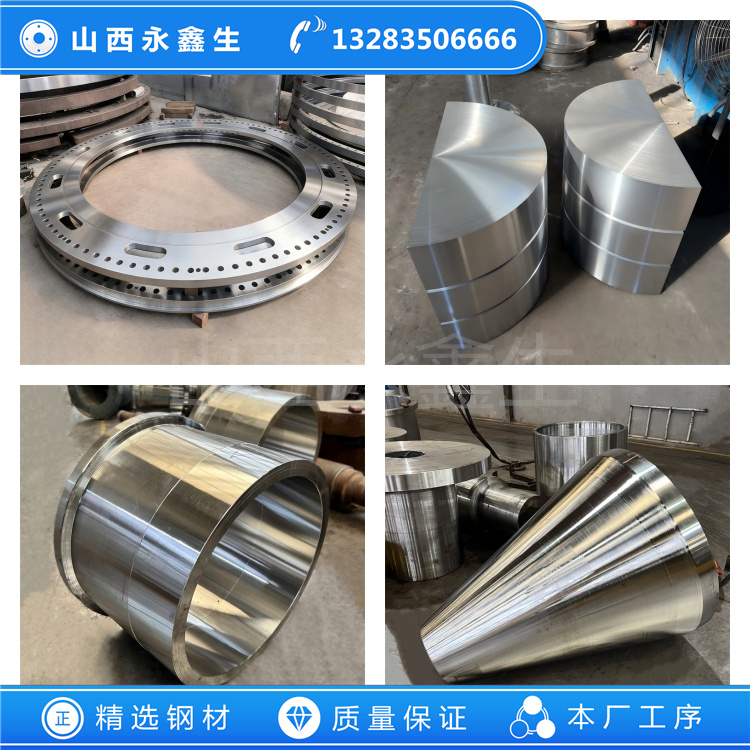
粗加工完成后的无损检测是筛选缺陷的关键环节。超声波探伤覆盖辊身、轴颈全范围,按照对应的探伤标准评定缺陷当量;磁粉探伤重点检查轴肩、圆角、台阶这些应力敏感区域。尺寸检测包含外径、长度、台阶位置公差,同时监控锻件弯曲变形量,变形超差的锻件需要进行校直处理,校直之后增加去应力回火,消除校直产生的附加应力。
辊身主轴锻件交付之后,还要经过精加工、动平衡等工序才能投入装配。锻坯质量缺陷,很多在精加工阶段甚至设备运行阶段才暴露,会造成较高的更换与停机成本。山西永鑫生重工在辊身主轴锻件生产流程中,将材质复检、锻造过程巡检、热处理参数记录、探伤检测等环节标准化,形成完整的质量资料。随着工业生产连续性不断提高,辊系设备停机检修成本上升,性能稳定、组织均匀的辊身主轴锻件,能够降低装备运行风险,适配各类辊压输送、轧制类设备的配套需求。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!