读懂 45 钢主轴锻件的锻造流线与组织控制
轴类锻件的服役寿命,很大程度取决于金属流线的走向,45 钢主轴锻件也遵循这一规律。轧制圆钢的金属流线呈平行直线分布,切割制轴之后,受力位置容易切断流线,疲劳薄弱点增多;锻造成型的 45 钢主轴,经过多道拔长变形,金属顺着主轴轴线方向延展,流线连续完整,在扭转、交变弯曲载荷作用下,抗疲劳性能优于同材质轧制轴件,这也是主轴类受力构件优先选择锻件毛坯的主要原因。45 钢作为中碳钢,塑性区间适中,锻造窗口清晰,适合自由锻、模锻等多种成型方式,但流线控制需要工艺人员持续跟进,避免出现流线横穿轴肩、台阶位置的情况,台阶、过渡圆角区域本身属于应力集中位置,流线错乱会进一步降低该部位的承载上限。
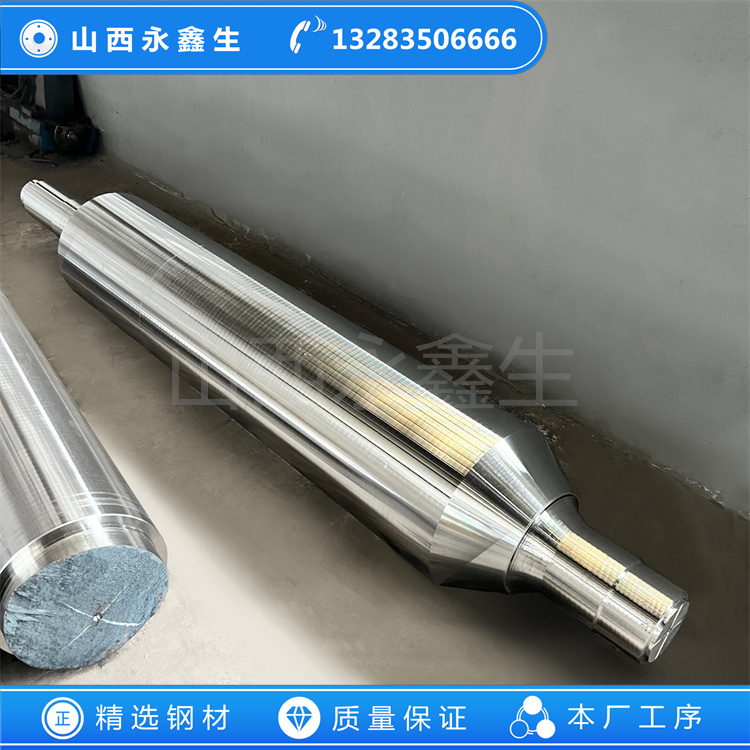
坯料加热环节是组织控制的起点,山西永鑫生重工生产 45 钢主轴锻件时,会根据坯料截面厚度设定保温时长,一般按照每毫米 1.5 至 2 分钟的标准保温,保障坯料芯部与表层温度均匀一致。升温速率不能过快,防止坯料内外温差过大,产生热应力裂纹;同时严格规避过热、过烧现象,过热会造成晶粒粗大,锻件韧性下降,过烧则会破坏晶界,锻打过程直接开裂,属于不可逆的材质损伤。坯料加热到位之后,依次开展镦粗、拔长工序,镦粗可以打碎铸态柱状晶,消除中心疏松,拔长逐步延伸成型为主轴轮廓,两道工序配合,稳步提升锻件致密度。针对带有法兰、台阶的异形主轴,变形节奏需要合理分配,局部变形量不宜集中,防止局部应力超标。
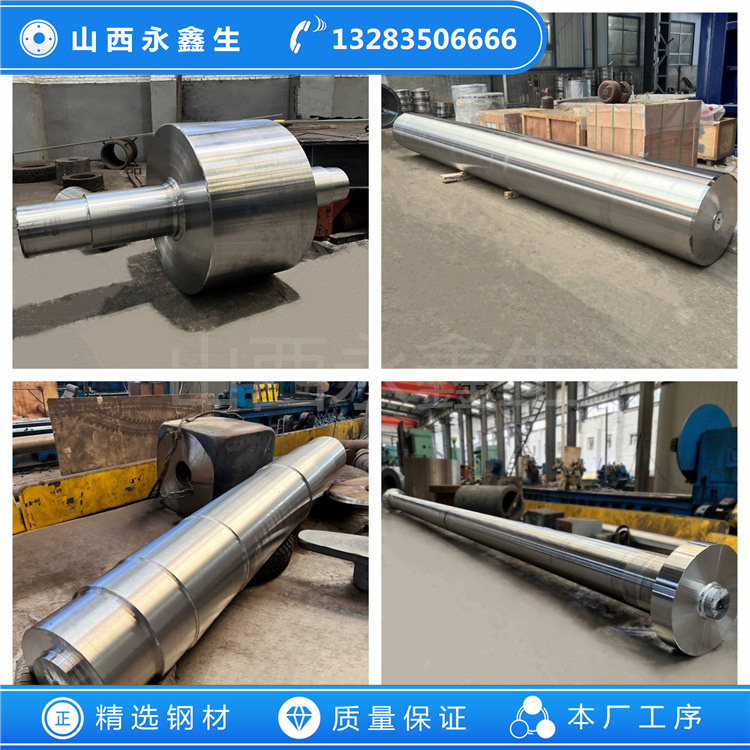
终锻之后的晶粒状态,决定后续热处理的效果基础。终锻温度偏高,晶粒容易长大;终锻温度过低,变形抗力上升,容易出现加工硬化,内部产生微裂纹。45 钢主轴常规终锻温度维持在 850℃上下,锻后缓冷,让晶粒在稳定条件下完成转变,为后续热处理打下基础。很多采购方容易忽略锻后毛坯状态,直接进入精加工,未经热处理的锻造毛坯内部残留锻造应力,加工去除余量之后应力释放,主轴发生弯曲、跳动超差,装配之后运转抖动,所以 45 钢主轴锻件一般会在锻造完成之后安排热处理工序,释放残余应力。
调质处理后的金相组织是回火索氏体,晶粒细小均匀,是 45 钢主轴锻件理想组织形态。回火温度调整可以改变硬度区间,回火温度偏高,硬度偏低,韧性更好;回火温度偏低,硬度上升,塑性随之下降,工艺人员会结合工况载荷、加工要求确定目标硬度范围。检测环节,金相检验可以观察晶粒级别、非金属夹杂物等级,夹杂物等级超标会在载荷反复作用下形成裂纹源,缩短主轴使用寿命;超声波探伤可以识别内部缩孔、白点、密集夹杂等缺陷,磁粉探伤重点检查台阶过渡、轴颈、键槽根部这些应力集中区域的表面裂纹。
45 钢主轴锻件的流线与组织控制,贯穿原料入厂、加热、锻造、冷却、热处理全流程,单一工序参数失控,都会影响最终成品性能。该材质主轴锻件不适合低温强冲击、持续重载工况,在选型阶段要做好工况评估。山西永鑫生重工依托标准化工艺管控体系,在 45 钢主轴锻件生产中持续优化变形节奏、温控参数,保证每一支锻件流线走向合理、组织均匀稳定,配套完整检测资料,满足通用装备传动主轴的制造要求,为下游机械加工企业提供合格的锻件毛坯。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!